


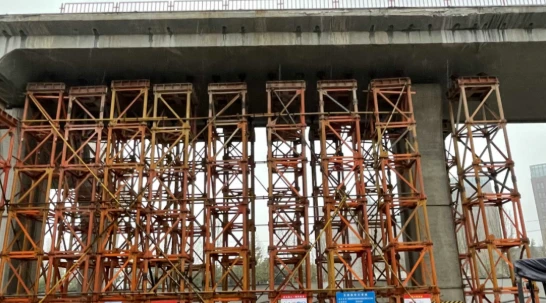
En stålgallerpelare är en vertikal lastbärande strukturdel som består av huvudband som är sammankopplade med läktplattor eller snörningsstänger i ett triangulerat eller rutmönster. Dess öppna-webbdesign koncentrerar stål vid den omkrets där spänningen är högst, vilket ger en överlägsen hållfasthet-till-viktsförhållande - vilket vanligtvis sparar 15–25 % stål kontra solida-nätkolonner. Vi tillhandahåller fabriks-direkt gallerpelartillverkning till dina Tekla- eller CAD-ritningar, certifierade enligt AWS D1.1 / EN 1090 / AISC-standarder.

Typer av stålgitterpelare - läkt-Plåt vs spets
Baserat på olika stagkonfigurationer kan gitterpelare delas in i två huvudkategorier: läkt-plåttyp och snörad typ. Båda delar samma tekniska princip - och utökar avståndet mellan ackorden för att öka tröghetsmomentet och minska Slenderness Ratio - men skiljer sig åt i konstruktion och optimala användningsfall.

Lat-plåt Gallerpelare
Strukturera:Huvudackord förbundna med horisontella stållattplåtar vinkelrätt mot pelarens axel.
Nyckelfördel:Ger ett rent, styvt rambeteende. Lättare att tillverka och inspektera, vilket gör det till en kostnads-effektiv lösning för medelhöga-pelare med lägre krav på sidobelastning.
Bäst för: Verkstadsinteriörpelare, rörställ och utrustningsstöd.
Spetsad gallerpelare
Strukturera:Triangulerat fackverkssystem med vinkelstål eller rör som diagonala snörningsstänger.
Nyckelfördel:Ger överlägsen total styvhet och vridmotstånd. Designad för att hantera betydande slankhetsförhållanden och tunga vertikala belastningar utan att kompromissa med strukturell integritet.
Bäst för:Kraftiga-industrikranar, hög-transmissionstorn och stor-infrastruktur.

Oavsett vilken konfiguration ditt projekt kräver-oavsett om det är battened eller spetsad-förblir vårt engagemang för strukturell integritet och teknisk precision detsamma. För varje gitterpelare vi tillverkar, inkluderar vårt standardleveranspaket: certifierade butiksritningar (3D-detaljer för godkännande före produktion), full materialspårbarhet (MTC 3,1 % strängt inspektion) rapporter), och provsammansättning av kritiska sektioner.
Specifikation för gitterkolumner
| Beskrivning | Strukturella stålgitterpelare |
| Material | Q235B, Q355B/D/E, S235JR, S355JR/J0/J2, ASTM A36, A572 Grade 50 |
| Standard | ASTM, AISC, EN 1090-2, AS/NZS 1554, GB/T 1591 |
| Metallbearbetning | CNC-skärning, automatisk nedsänkt bågsvetsning (SAW), CO2-skärmad svetsning, borrning, sandblästring |
| Certifiering | ISO 9001:2015, CE (EN 1090), AWS Welder Qualification, SGS/BV Factory Audit |
| Ansökan | Industriella verkstäder, lager, transmissionstorn, gruvinfrastruktur, brostöd |
| Bearbetningsprecision | Enligt ISO 13920 klass B eller specificerade projektkrav (vanligtvis ±2 mm) |
| Ytbehandling | Varm-doppförzinkad (ISO 1461), epoxizink-rik grundfärg, polyuretantäcklack, Sa 2,5 Kulsprängning |
| Transport | Sjöfrakt (40'OT/FR container) eller bulkfartyg |
| Designstöd | Tekla Structures (3D-modellering), AutoCAD (butiksritningar) |
| Förpackningsdetaljer | Standardpaket/pall eller container/enligt anpassade specifikationer |
| MOQ | Liten beställning accepteras |
Hur väljer man rätt gallerkolumn för ditt projekt?
Att välja den optimala gallerpelarens stålkonstruktion beror på din lastprofil, höjd och krav på sidokraft. Använd guiden nedan eller kontakta våra ingenjörer för en kostnadsfri designgranskning.
| Applikationsscenario | Rekommenderat huvudackord | Snörningstyp | Viktigt övervägande |
|---|---|---|---|
| Lätt fabrik/medelspännvidd (mindre än eller lika med 20m) | H200–H400 | Batten-plåt | Kostnads-effektiv, enklare tillverkning |
| Kraftig-anläggning med traverskran | H400–H600 eller lådsektion | Tvärstag + förstärkta noder (snörade) | Trötthet från kranens dynamiska belastningar |
| Hög-hus/stödtorn | Boxkolonn eller runt rör (Φ219–Φ406) | H-avsnitt X-nät (snörad) | Vind- och seismiskt motstånd |
| Transmissionstorn (50m+) | Runt rör, triangulär layout | Symmetriska lutande fjäderben (snörade) | Kontroll av slankhetsförhållande |
| Bropir/pylon | Anpassad låda eller tub | Triangulerad snörning (snörad) | Torsion + seismisk kapacitet |
| Rörställ / utrustningsstöd | H200–H400 eller vinkel | Batten-plåt | Verktygsledning genom ihålig kärna |


Funktioner och fördelar med stålgitterpelare
Överlägsen strukturell stabilitet
Genom att utöka avståndet mellan ackord ökar gitterpelare avsevärt tröghetsmomentet och svängningsradien, vilket effektivt sänker Slenderness Ratio och ger mycket högre motstånd mot axiell buckling jämfört med solida-bankolonner.
01
Betydande material- och kostnadseffektivitet
Den ihåliga konfigurationen koncentrerar stål vid omkretsen där spänningen är högst, vilket eliminerar "dödvikten" hos en central bana. Detta resulterar vanligtvis i15%–25% stålbesparingi stora-industriramar, vilket direkt minskar de totala projektkostnaderna.
02
Optimerad logistik & snabbare installation
På grund av sin lätta men ändå styva natur kräver gitterstålpelare kranar med mindre kapacitet, vilket minskar lyftkostnaderna på plats med ca.20%. Deras modulära design och höga fabriksprecision för-tillverkning säkerställer sömlös montering på plats med minimal omarbetning.
03
Mångsidig teknisk anpassningsförmåga
Gitterkolonner kan konstrueras exakt till olika geometrier (två-bens-, fyra-bens- eller stjärnformen- för att motstå specifika vind- eller seismiska belastningar. De är den idealiska lösningen för extra-höga strukturer (50m+) och stora-spanninfrastrukturer där solida sektioner inte är möjliga.
04
Funktionell integrationsförmåga
Det inre tomrummet i gallerramverket möjliggör integrerad ledning av industriella verktyg som rör, elkablar och dräneringssystem, vilket optimerar arkitektoniskt utrymme.
05
Lattice Column vs Solid-Web Column - Varför välja Lattice?
| Metrisk | Gallerpelare av stål | Solid H-sektionskolumn |
|---|---|---|
| Stålanvändning | 15–25 % mindre | Baslinje |
| Egen-vikt | Betydligt lägre | Tyngre |
| Slankhetsförhållande | Lägre (större svängningsradie) | Högre |
| Max praktisk höjd | 50m+ genomförbart | Ekonomiskt begränsad |
| Fundamentbelastning | Nedsatt | Högre |
| Intern verktygsdirigering | Ja (ihålig kärna) | Inga |
| Krankapacitet behövs | ~20% mindre | Större kran |
För höga, smala eller stora-konstruktioner där vikt och vindmotstånd spelar roll, är gallerstålpelare det konstruerade valet framför solida sektioner.

Tillämpningar av gitterkolonner
1.Byggnadsstöd: Används som rampelare och fristående pelare i konstruktionsramar för att leverera hög bärförmåga- och strukturell stabilitet.
2.Brokonstruktion: Används för bropelare och pyloner, erbjuder enastående lastkapacitet och seismiskt motstånd.
3. Tornkonstruktioner: Idealisk för hög-telekommunikation ochkraftöverföringstornmed pålitligt vindmotstånd och övergripande stabilitet.
4. Stöd för industriell utrustning:Fungerar som stödramar för kranar, transportörer och andra industrimaskiner, med överlägsen lastkapacitet och lång-hållbarhet.
5. Rörställsstöd
Den ihåliga kärnan av gitterpelare möjliggör integrerad rör- och kabeldragning -, idealisk för kemiska anläggningar, raffinaderier och brukskorridorer där utrymmesoptimering är avgörande.
6. Gruv- och hamninfrastruktur
Används i gruvschaktstöd, hamnkrankonstruktioner och bulkmaterialhanteringssystem där tunga dynamiska belastningar och korrosiva miljöer kräver både styrka och hållbarhet.

Våra tjänster för tillverkning av gallerpelare
Att tillverka en stålgallerpelare kräver precision i varje steg - dess komplexa geometri av ackord, läkt och snörning kräver avancerad utrustning och välutbildade svetsare. Vår 7-stegs tillverkningsprocess säkerställer strukturell integritet från design till leverans.
1. Professionell butiksdetaljer
Konvertera arkitektonisk design till exakta tillverkningsmodeller och butiksritningar med Tekla Structures (3D) och AutoCAD, vilket säkerställer 100 % strukturell noggrannhet före produktion.
2. Hög-CNC-skärning
CNC-plasma- och laserskärning av tunga stålplåtar och komplexa sektioner, inklusive fasning för hög-svetsförberedelser.
3. Avancerad struktursvetsning
Certifierad svetsning för ackord och snörning enligt AWS D1.1 / EN-standarder med hjälp av automatiserad nedsänkt bågsvetsning (SAW) och CO2-skärmad svetsning, vilket säkerställer maximal penetration och -belastningsintegritet.
4. CNC 3D borrning & stansning
Automatisk borrning för hög-hållfast bultförbindning för att garantera perfekt hålinriktning under montering på plats.
5. Mekanisk rätning & korrigering
Korrigering av termisk deformation efter-svetsning för att säkerställa strikt vertikalitet och rakhet hos långa gitterpelare, följt av termisk spänningsavlastning vid behov.
6. Industriell ytbehandling
Uppnå Sa 2,5 renhet via kulblästring, följt av hög-korrosionsbeläggning med hög-prestanda eller varm-doppförzinkning enligt ISO 1461.
7. Provmontering av butik
Obligatorisk för-förmontering av kritiska kolumnsegment för att eliminera installationsrisker på plats och säkerställa sömlös-passning.


Kvalitetssäkring och inspektionsstandarder
Varje gitterpelare av strukturellt stål som vi tillverkar genomgår ett inspektionsprotokoll i flera-steg som är anpassat till internationella standarder. Full spårbarhet från fabrik till anläggning garanteras.
| Inspektionspunkt | Nyckelstandard | Testmetod |
|---|---|---|
| Materialsammansättning | Q355B / ASTM A572 Gr.50 | Spektroskopisk analys + MTC 3.1 |
| Svetsintegritet | AWS D1.1 / EN 1090-2 | 100 % visuell + ultraljud (UT) / magnetisk partikel (MT) |
| Dimensionsnoggrannhet | ISO 13920 klass B (±2 mm) | CMM / tejp + lod |
| Bärkraft- | 1,5× designbelastning | Hydraulisk belastningstestning (upp till 500t) |
| Ytförberedelse | Sa 2,5 | Profilmätare + renhetstest |
| Galvaniseringstjocklek | ISO 1461 | Magnetisk tjockleksmätare |
Alla försändelser inkluderar: MTC 3.1 Mill Test-certifikat, svetsarskvalifikationsregister (AWS), UT/MT-inspektionsrapporter och dimensionskontrollblad.
Vem använder våra stålgitterpelare?
Som tillverkare och leverantör av direkta gitterpelare betjänar vi kunder över hela den globala leveranskedjan för bygg- och infrastruktur:
Ingenjörsentreprenörer & stålunderentreprenörer- nyckelfärdig tillverkning per projektritningar, med full MTC-spårbarhet.
Investerare i industrianläggningar- kostnads-optimerade stållösningar med 15–25 % materialbesparingar.
Designinstitut- samarbetande 3D-modellering (Tekla) och stöd för strukturoptimering.
Statliga projektägare- CE/EN 1090 & AWS-certifierad överensstämmelse för offentlig infrastruktur.
Handelsbolag & distributörer- flexibel MOQ, OEM-förpackning och konkurrenskraftiga fabrikspriser.
Bro- och infrastrukturutvecklareExpertis på tillverkning av - stor-spännvidd och tung-lasttillverkning.
Packning, leverans och logistik av gitterkolonner
För projekt som involverar pelarinstallationer av stålram är logistiken viktig. Gitterkolumner utmärker sig här: deras öppna-webbdesign minskar vikten med 25–35 % jämfört med solida kolumner, vilket gör dem lättare att transportera och hantera på-platsen. Modulära sektioner kan för-monteras utanför-platsen och skruvas ihop snabbt, och deras smala profil passar standard 40-tumscontainrar mer effektivt, vilket minskar fraktkostnaderna med 15–20 % jämfört med skrymmande solida sektioner.
1. Buntning av stålram
Kolumner är säkrade på anpassade stålvaggor för att förhindra strukturell böjning och deformation under transport.
2. Nod- och flänsskydd
Alla anslutningsflänsar och bulthål är skärmade med plywood- eller gummikåpor för att förhindra rost och slagskador.
3. Bevarande av målarfärg
Kanterna är lindade med EPE-skum eller anti-friktionsstoppning för att undvika repor och bibehålla beläggningens integritet.
Transportalternativ: Sjöfrakt (40' OT/FR container) eller bulkfartyg. Förpackning enligt skräddarsydda specifikationer.
Produktions ledtid & leveransschema
Standardproduktionstiden för stålgitterpelare är 25–45 dagar, beroende på projektets skala, komplexitet och kvantitet. Nedan är den typiska produktionstidslinjen:
| Etapp | Standardprojekt | Stor-skala/komplex |
|---|---|---|
| 1. Butiksdetaljer och design (Tekla/CAD) | 3–5 dagar | 7–10 dagar |
| 2. Materialanskaffning (stålplåtar, sektioner) | 5–7 dagar | 10–14 dagar |
| 3. CNC-skärning och svetstillverkning | 8–12 dagar | 12–18 dagar |
| 4. Ytbehandling (blästring + galvanisering/beläggning) | 3–5 dagar | 5–7 dagar |
| 5. Provmontering & QC-inspektion | 2–3 dagar | 3–5 dagar |
| 6. Packning & containerlastning | 1–2 dagar | 2–3 dagar |
| Total produktionsledtid | 25–30 dagar | 35–45 dagar |
| Sjöfrakt (till huvuddestinationshamnar) | 15–30 dagar (varierar beroende på rutt) | |
Behöver du en snabbare vändning? Rushproduktion (15–20 dagar) är tillgänglig för brådskande projekt med färdiga-godkända ritningar.Kontakta ossmed dina projektdetaljer för ett exakt leveransschema.

Vanliga frågor:
Vad är en stålgallerpelare och när ska jag använda en?
En stålgallerpelare är en vertikal-lastbärande del med en öppen-webbdesign av ackord och snörningsstänger. Använd den för höga strukturer (50m+), stora-byggnader, tunga kranstöd och transmissionstorn där ett högt hållfasthetsförhållande-till-vikt och vindmotstånd är avgörande. Det sparar vanligtvis 15–25 % stål jämfört med solida H{11}}sektionskolonner.
Batten-plåt vs spetsad gallerpelare - vilken typ behöver jag?
Välj läkt-plåttyp för medelhöga-pelare, rörställ och utrustningsstöd - det är enklare att tillverka och mer kostnadseffektivt-. Välj spetstyp för tunga-kranar, transmissionstorn och stora-spannstrukturer som kräver överlägset vridmotstånd och hög kapacitet för slankhet.
Kan du tillverka gallerpelare till mina ritningar?
Ja. Vi tillhandahåller komplett anpassad gallerpelartillverkning baserat på dina Tekla Structures- eller AutoCAD-butiksritningar. Vi erbjuder även stöd för 3D-modellering och strukturoptimering. Certifierade butiksritningar skickas in för ditt godkännande innan produktion.
Vilka stålkvaliteter och standarder följer du?
Vi tillverkar i Q235B/Q355B, S235JR/S355JR, ASTM A36/A572 Gr.50. Överensstämmelsestandarder inkluderar ASTM, AISC, EN 1090-2 (CE), AS/NZS 1554 och GB/T 1591. Varje försändelse inkluderar MTC 3.1-testcertifikat.
Hur säkerställer du svetskvaliteten?
All svetsning utförs av AWS D1.1 / EN-kvalificerade svetsare med hjälp av automatisk nedsänkt bågsvetsning (SAW) och CO2-skärmad svetsning . 100% visuell inspektion plus ultraljudstestning (UT) och magnetiska partikeltestningsrapporter (MT) tillhandahålls enligt internationella standarder.
Vilka ytbehandlingsalternativ finns för korrosiva miljöer?
För utomhus-, kust- eller industrimiljöer erbjuder vi varm-doppförzinkning (ISO 1461), epoxizink-rik primer + polyuretan-topplacksystem eller en kombination. Alla ytor förbereds till Sa 2,5 via kulblästring. Anpassade beläggningssystem finns tillgängliga för marin- och gruvapplikationer.
Kan dina gallerstålpelare uppfylla vind- och seismiska krav?
Ja. Vi konstruerar gallerstålpelare för att motstå projekt-specifika vind- och seismiska belastningar enligt lokala designkoder. Den triangulerade stagkonstruktionen ger utmärkt sidomotstånd och vridstyvhet för hög-konstruktioner och tornkonstruktioner.


