


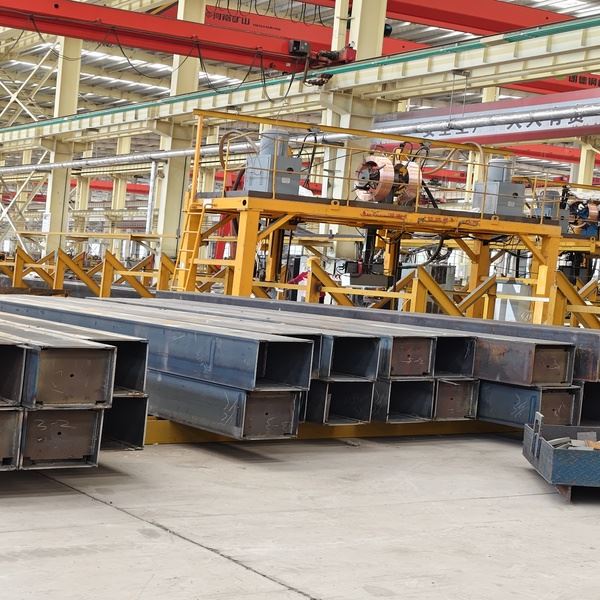
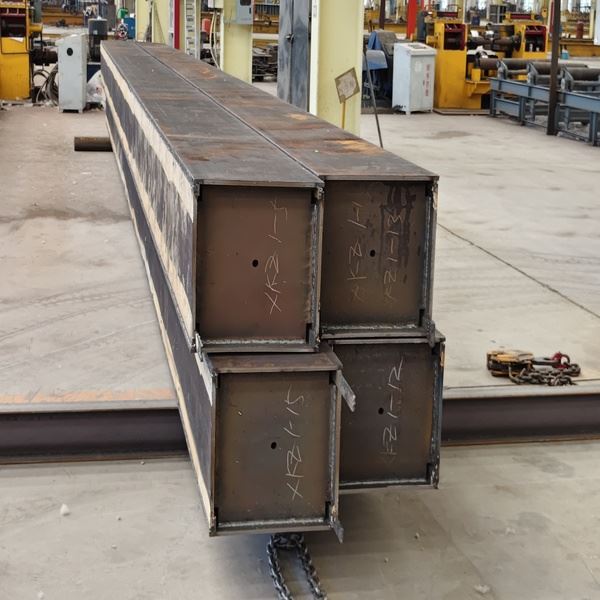
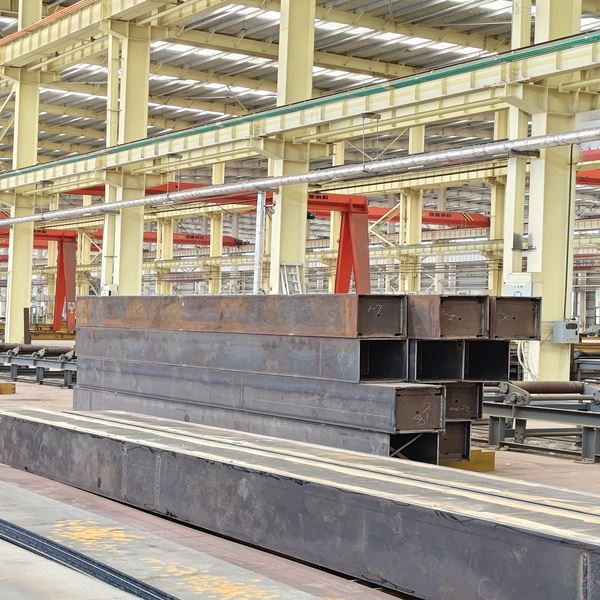
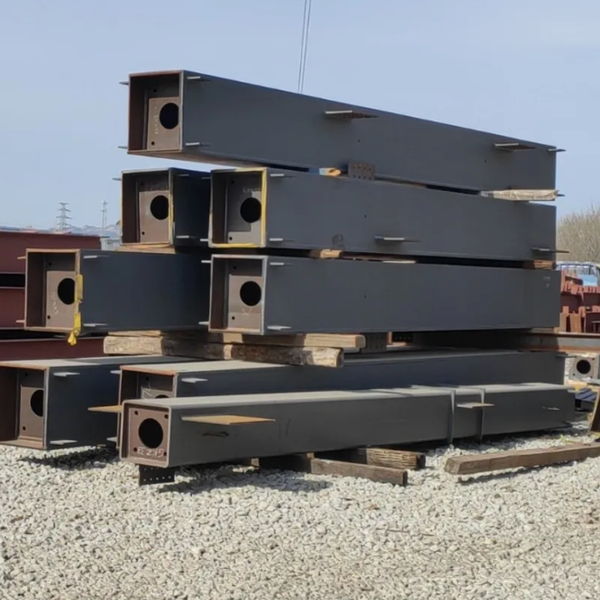
Våra svetsade stålboxpelare är konstruerade för-höghus, långa-broar, strukturer i seismiska-designområden och tunga industriramar. Tillverkade av förstklassiga stålplåtar (Q355B/C/D/E, Q420, S355JR/J0/J2, ASTM A572 Gr.50/60) med hjälp av automatiserad nedsänkt bågsvetsning (SAW) och elektroslaggsvetsning (ESW) processer, ger de överlägsen vridstyvhet, högre belastningsmotstånd, balanserad {12} belastningsmotstånd och belastningsmotstånd. jämfört med öppna H-sektioner.
Varje kolumn genomgår 100 % icke-förstörande testning (ultraljud UT, magnetisk partikel MT och radiografisk RT efter behov), med stöd av CE EN 1090-certifiering, AWS D1.1-certifierad svetsning och ISO 9001:2015 kvalitetsledningssystemackreditering. Vi tillhandahåller kompletta Tekla Structures BIM-modellerings- och detaljritningstjänster, med anpassade lådkolonntvärsnittsdjup- från 200 mm till 1 200 mm och väggplåtstjocklekar från 10 mm till 60 mm.

Typer av stållådskolonner
GNEE tillverkar fyra primära typer av svetsade stållådkolonner - rektangulära, kvadratiska, avsmalnande och betong-fyllda kompositer -, var och en konstruerad för att möta specifika strukturella belastningsförhållanden, geometriska begränsningar och krav på kodefterlevnad. Sektionskonfigurationen bestäms av den dominerande lastvägen (en-axiell vs. bi-axiell böjning), seismisk intensitetszon, brand-krav och arkitektonisk geometri. Vårt ingenjörsteam arbetar direkt med projektkonstruktörer för att välja den optimala pelartypen och sektionsproportionerna, vilket säkerställer materialeffektivitet utan att kompromissa med strukturella prestanda.
Rektangulära lådkolonner
Rektangulär lådsektion stålpelare erbjudermångsidigt belastningsmotstånd i flera-riktningar, vilket gör dem till det vanligaste valetför att bygga stommar och bropelare.Den asymmetriska sektionen kan optimeras för enkelriktad dominerande belastning.
Fyrkantiga boxkolonner
Fyrkantiga sektioner ger enhetligböjmotståndochvridstyvheti alla riktningar, idealisk för strukturer som utsätts förkomplex bi-axiell belastning och höga seismiska krav där balanserad prestanda är avgörande.
Avsmalnande lådkolonner
Avsmalnande lådpelarelhar ett gradvis minskande- tvärsnitt längs sin höjd, ooptimering av materialfördelningdär belastningen minskar med höjden - som vanligtvis används ibropyloner, baldakinpelare och stadiontakstöd.
Concrete-Filled Steel Box Columns (CFSBC)
För projekt som kräver förbättrad brandklassning (upp till 3 timmar) och ökad seismisk prestanda, kan den ihåliga kärnan fyllas med C30–C60 betong, vilket skapar en sammansatt kolumn medöverlägsen brandmotstånd, axiell kapacitet och duktilitet- brett specificerad ihög-uppbyggnad och seismisk-zonkonstruktion.
Specifikation av boxkolumner
| Parameter | Specifikation |
|---|---|
| Sektionstyp | Fyrkantig / Rektangulär / Avsmalnande / Custom |
| Sektionsdjup | 200 mm – 1200 mm (anpassad) |
| Platttjocklek | 10 mm – 60 mm |
| Kolumnlängd | Upp till 15 000 mm (sektion för längre spännvidder) |
| Materialklass | Q355B/C/D/E, Q420, S355JR/J0/J2, ASTM A572 Gr.50/60 |
| Svetsprocess | Automatisk SAW, Electroslag Welding (ESW) |
| Membranavstånd | 1,0–1,5 × sektionsdjup (per design) |
| Förhållande mellan bredd-till-tjocklek | Överensstämmer med GB 50011 / EN 1998 seismiska gränser |
| NDT kvalitetskontroll | 100 % UT, MT; Röntgen per krav |
| Betongfyllning (valfritt) | C30–C60 för kompositverkan |
| Seismiskt betyg | Upp till specialbetyg (GB 50011) |
| Brandbetyg | Upp till 3 timmar (med betongfyllning) |
| Ytfinish | Kulblästring Sa2.5 + epoxizink-rik beläggning, eller HDG |
| Detaljeringstjänst | Tekla Structures (BIM) modellering + butiksritningar |
| Certifiering | ISO 9001:2015, CE (EN 1090), AWS D1.1 certifierad svetsning |
| Förpackning | Kraftig-pall och stag i stål för sjöduglig export |

Huvudfunktioner för strukturella membran för boxkolonner
Förbättra lokal stabilitet:Förhindra buckling av plåtelement och stärk stabiliteten under kompression och böjning.
Uniform kraftfördelning:Dispergera komplexa inre krafter och eliminera lokal stresskoncentration.
Minimera distorsion:Begränsa svetsdeformation och håll pelardimensionerna inom toleransen.
Optimera seismisk prestanda:Förbättra energiavledning, duktilitet och lastkapacitet mot seismiska belastningar.

Produktprocess för lådkolumner
Vårtillverkning av stålboxpelareföljer ett rigoröst 10-stegs kontrollerat arbetsflöde i vår ISO 9001-certifierade fabrik, vilket säkerställer dimensionell noggrannhet, konsekvent svetskvalitet och spårbarhet av full kvalitet:
CNC-skärning och fasning
Precisionsplåtberedning med V/U-formade spår för hel-penetrationssvetsning, med termisk skärning med kanthyvling för kritiska fogar.
Kantförberedelse
Flamskärning eller kanthyvling för att uppnå specificerade avfasningsvinklar och rotgap enligt AWS D1.1 / EN 1090.
Intern membranmontering
Strategisk placering av tvärgående förstyvningar vid 1,0–1,5× sektionsdjupavstånd för att ge överlägsentvridstyvhet och förhindrar lokal buckling..
Sektionsmontering och uppriktning
Hydraulisk montering- av fyra plattor med precisionsjiggar för att kontrollera dimensioner inom tolerans.
Automatiserad nedsänkt bågsvetsning (SAW)
Hög-hållfasta längsgående hörnsvetsar med kontrollerad värmetillförsel, vilket säkerställer jämn svetskvalitet och minimal distorsion.
Electroslag Welding (ESW)
Specialiserad svetsning genom för-borrade hål för att säkerställa solid anslutning mellan inre membran och externa plåtar - kritiska för seismisk lastöverföring.
För-förkorrigering
Dimensionell korrigering och uträtning när svetsdeformation förväntas, vilket bibehåller pelarens rakhet inom L/1000.
NDT-inspektion
100 % ultraljudstestning (UT) och magnetisk partikeltestning (MT) på alla svetsar; radiografisk röntgentestning per kundspecifikation, med svetsspårbarhetsregister.
Ytbehandling
Sa 2,5 graders kulsprängning följt av hög-prestandaepoxizink-rik beläggningellervarmförzinkning (HDG)förkorrosionsskyddi C3–C5-miljöer.
Packning & Taggning
Kraftig-sjöduglig packning på stålskidor med väderbeständiga etiketter som matchar Teklas monteringsritningar för snabb identifiering på plats.

Box kolumner vs. H-Sektionskolumner: Mekaniska nyckelegenskaper
| Egendom | H-Sektionskolumn | Box kolumn |
|---|---|---|
| Axial kompression | Lägre kapacitet (mindre mindre-axeltröghetsmoment) | Högre kapacitet (sluten sektion, stor tröghet på båda axlarna) |
| Torsionsprestanda | Låg styvhet; benägna att vrida och vrida under vridmoment | Enastående vridmotstånd; idealisk för vridningsbelastningar |
| Böjning (bi-axiell) | Stark på X-axeln, svag på mindre Y-axel | Balanserat, utmärkt böjmotstånd på båda axlarna |
| Stabilitet | Kräver förstyvningar; smärre-axelsmalhet behöver kontroll | Överlägsen lokal och övergripande stabilitet; högre stabilitetskoefficienter |
| Seismisk prestanda | Måttlig; begränsad duktilitet på svag axel | Förbättrad energiavledning & duktilitet; idealisk för seismiska zoner |
| Brandskydd | Endast yttre beläggning | Betongfyllningsalternativ för upp till 3 timmars brandklassning |

Urvalsguide:
H-sektionskolumnerär kostnads-effektiva för industriverkstäder, lager och strukturer med dominerande- huvudaxelbelastning.
Box kolumnerföredras för hög-hus, långa-lokaler, tunga industribyggnader och seismiska-zonstrukturer som kräver högt bi-böjningsmotstånd, vridstyvhet och strikt seismisk efterlevnad.


Seismisk och brandprestanda hos våra svetsade lådkolonner
Seismisk överensstämmelse
Vårsvetsade stålboxpelareär designade medförhållandet bredd-till-tjocklek(b₀/t) efterlevnad perGB 50011(kinesisk seismisk kod) ochEN 1998(Eurokod 8), med förhållanden styrda till 19–31 beroende på seismisk intensitet. Inre membran förbättrasenergiförlust, duktilitet och lastkapacitet mot seismiska belastningar. Den stängda delen är inneboendevridstyvhetoch balanserad bi-axialböjmotståndgör rutkolumner till det föredragna valet i-jordbävningsbenägna regioner, med seismiska värderingar upp tillSpecialbetygper GB 50011.

Brandskyddsalternativ
Svällande beläggning:60–120 minuter brandmotstånd, lämplig för exponerat arkitektoniskt stål.
Betong-fylld komposit:C30–C60 betongfyllning uppnår upp till3 timmars brandklassningsamtidigt som den ökar den axiella kapaciteten och styvheten - den föredragna lösningen för hög-hög och kritisk infrastruktur.
Brädskydd:System av gips- eller mineralullsskivor för industriella applikationer.
Kvalitetssäkring och spårbarhet
Kvalitetssäkringen för svetsade stållådpelare sträcker sig bortom slutinspektionen - den är inbäddad genom hela tillverkningskedjan, från certifiering av råstålplåt till svetsspårbarhet vid varje fog. På GNEE produceras varje kolumn under ett dokumenterat kvalitetsledningssystem (ISO 9001:2015) med svetsprocedurer kvalificerade enligt AWS D1.1 och EN 1090-2. Följande tabell sammanfattar våra fullständiga kvalitetskontroller och spårbarhetskontroller:
| QA artikel | Standard / Metod |
|---|---|
| Svetscertifiering | AWS D1.1 / EN 1090-2, certifierade svetsare med kvalifikationsregister |
| Ultraljudstestning (UT) | 100 % på alla primära svetsar enligt EN 1710 / GB 11345 |
| Magnetisk partikel (MT) | 100% på yta och tå av svetsar |
| Röntgen (-röntgen) | Per kund/projektspecifikation, vanligtvis 10–20 % |
| Materialtestcertifikat (MTC) | SV 10204 3.1/3,2 per värmenummer, spårbart till varje platta |
| Svetsspårbarhet | Unikt svets-ID stämplat på varje fog, kopplat till svetsare, procedur och inspektionsprotokoll |
| Dimensionell inspektion | Rakhet Mindre än eller lika med L/1000; vridning Mindre än eller lika med 3 mm/m; tvärsnittstolerans enligt ISO 10721 |
| Beläggningsinspektion | Torrfilmtjocklek (DFT) enligt ISO 19840; vidhäftningstest enligt ISO 4624 |
Tillämpningar av boxkolonner
Höga-hus& Skyskrapor
Som den primära vertikala belastningen-bärande "ryggraden" i superhöga-byggnader,hög-pelare i stålboxar utnyttjar deras höga hållfasthet-till-viktförhållande och dubbelriktad stabilitet för att maximera strukturell prestanda samtidigt som fotavtrycket minimeras.
Tungindustriverkstäder och anläggningar
Viktigt förstödjer tunga traverser(50–200 ton kapacitet) och massiva maskiner i stålverk, kraftverk och gruvanläggningar, där vridstyvhet och utmattningsmotstånd är avgörande.
Infrastruktur & broteknik
Allmäntanvänds som strukturella pirer och pyloner för långa-broar, förhöjda motorvägar och järnvägsstationer- den stängda sektionen ger överlägset bucklingsmotstånd under tryckbelastning.
Seismiska-zonstrukturer
I jordbävningsbenägna områden- gör boxkolonners förbättrade energiavledning och duktilitet demden kod-föredragen kolumntyp för sjukhus, skolor och kritisk infrastruktur.
Stora-offentliga strukturer
Flygplatsterminaler, arenor, utställningshallar och kongresscenterlita på lådpelare för storslaget takstödoch komplexa fribärande konstruktioner med arkitektoniska estetiska krav.
Stödtorn för utrustning
Grundläggande strukturell ramför tunga utrustningstorn i oljeraffinaderier, kraftverk och gruvsorteringsanläggningar, där dynamiska belastningar och vibrationer kräver styvhet i sluten-sektion.

Varför välja GNEE?
Fullständig-penetrationssvetsning och ESW-membranexpertis
Alla primära hörnsvetsar och interna membrananslutningar är full-penetration, utförda av AWS D1.1 / EN 1090 certifierade svetsare. ESW membransvetsar är 100 % UT-verifierade enligt AWS D1.1 klausul 4 - vilket eliminerar risken för ofullständig sammansmältning vid den mest kritiska belastnings-överföringspunkten.
Svetsdistorsionskontroll
Hydraulisk för-klämning, kontrollerad värmeinmatningssekvens och efter-svetskorrigering bibehåller rakheten inom L/1000 och vridning inom 3 mm/m - kolumner anländer till platsen-klara utan omarbetning på fältet.
Anpassad sektionsteknik
Icke-standardsektioner, avsmalnande profiler, variabel väggtjocklek och betong-fyllda kompositpelare (CFSBC) - konstruerade från sektionsval till anslutningsdetaljer enligt projektkrav.
Fler-standardefterlevnad och spårbarhet
CE EN 1090 (EXC2/EXC3) + AWS D1.1 + ISO 9001-certifierad, med förhållandet bredd-till-tjocklek verifierade mot GB 50011 / EN 1998 seismiska bestämmelser. Fullständig dokumentation per försändelse: MTC (EN 10204 3.1/3.2), NDT-rapporter och svetsspårbarhetskartor - revision-klar.
Tekla BIM-detaljering i-hem
BIM-modeller, butiksritningar och monteringsritningar levereras i-huset - vilket möjliggör kollisionsdetektering och sömlös webbplatsöverlåtelse. Reviderade ritningar returneras inom 48 timmar.


Upphandlingsguide: Hur man beställer
Standard kontra anpassade ledtider
| Typ | Ledtid | MOQ |
|---|---|---|
| Standardstorlekar (gemensamma sektioner) | 4–6 veckor | 5 ton |
| Anpassade/icke-standardavsnitt | 8–12 veckor | 1 st (projektordrar) |
| Konkreta-fyllda sammansatta kolumner | 10–14 veckor | 1 st |
Information vi behöver för offert
Projektritningar (strukturell layout, kolumnschema) eller Tekla-modell
Materialklassspecifikation (GB / EN / ASTM)
Erforderliga certifieringar (CE EN 1090, AWS, etc.)
Ytbehandlingskrav (epoxi / HDG / svällande)
Destinationshamn (för frakt- och packningsberäkning)
Projektschema (för stegvis leveranskoordinering)
Skicka förfråganmed dina projektdetaljer, och vårt ingenjörsteam kommer att svara inom 24 timmar med en detaljerad offert inklusive materialuppdelning, tillverkningstidslinje och fraktlogistik.

Packning och leverans av lådkolumner
| Punkt | Specifikation |
|---|---|
| Förpackning | Skräddarsydd stålskiva + timmerstötning; skumvinkelskydd på hörnsvetsar och ändytor |
| Belastning | Mindre än eller lika med 400 mm: 40' OT-behållare / 400–800 mm: 40' FR / Över 800 mm: Bulkfartyg |
| Surrning | Hög-hållfast stållina (brottbelastning Större än eller lika med 5× pelarvikt) + timmerstag, noll-rörelse verifierad |
| Taggning | Väderbeständiga ståletiketter matchade med Tekla monteringsritningar, styckmärken och installationssekvens |
| Ledtid | Standardsektioner: 4–6 veckor / Custom & betong-fyllda: 8–14 veckor |
| MOQ | 5 ton (standard) / 1 st (projektorder) |
| Exportera dokument | MTC (EN 10204 3.1/3.2) + NDT-rapporter + svetsspårbarhet + packlista + ursprungscertifikat |

Vanliga frågor:
Vad är en svetsad stålboxpelare?
En svetsad stållådpelare är en strukturell pelare tillverkad genom att svetsa fyra stålplåtar till en sluten rektangulär eller kvadratisk ihålig sektion, ofta med inre membran för lokal stabilitet. Jämfört med öppna H-sektioner ger den slutna sektionen högre vridstyvhet, balanserat bi-böjningsmotstånd och överlägset bucklingsmotstånd, vilket gör den idealisk för hög-byggnader, broar och seismiska-zonstrukturer.
Vilka är måtten på stållådpelare?
Stållådans dimensioner varierar vanligtvis från 200 mm till 1200 mm i sektionsdjup, med plåttjocklekar från 10 mm till 60 mm. Kolumnlängder upp till 15 000 mm kan uppnås i ett enda stycke; längre spann använder kolumn-till-kolumnskarvar. Anpassade icke{10}}standardstorlekar, avsmalnande profiler och design med variabel väggtjocklek är tillgängliga per projektkrav.
Stålboxkolumn kontra H-sektionskolumn: vilket är bättre?
För strukturer som utsätts för bi-böjning, torsionsbelastningar eller seismiska krafter överträffar boxpelare H-sektioner på grund av deras slutna tvärsnitt med balanserad tröghet på båda axlarna. H-sektioner förblir mer kostnadseffektiva- för industribyggnader med dominerande- huvudaxelbelastning. Se vår detaljerade jämförelsetabell ovan för analys av mekaniska egenskaper.
Vilka certifieringar finns tillgängliga för stålboxpelare?
Våra svetsade stålboxpelare är certifierade enligt ISO 9001:2015 (kvalitetsledning), CE EN 1090 (konstruktionsståltillverkning) och AWS D1.1 (svetsning). Materialtestcertifikat (MTC) enligt EN 10204 3.1/3.2 tillhandahålls för varje värmenummer. NDT-rapporter (UT, MT, röntgen) följer med varje försändelse med full svetsspårbarhet.
Kan stållådpelare fyllas med betong?
Ja. Betong-fyllda stålboxpelare (CFSBC) använder C30–C60 betongfyllning för att uppnå upp till 3-timmars brandklassning, ökad axiell kapacitet och förbättrad seismisk prestanda. Denna sammansatta design är allmänt specificerad för-höghus och kritisk infrastruktur i brandklassade och seismiska zoner.
Hur hanteras korrosionsskydd?
Vi erbjuder två primära korrosionsskyddssystem: (1) Sa 2,5 kulblästring + epoxizink-rik beläggning med DFT 60–120 μm (lämplig för C3–C4-miljöer, 15–25 års livslängd) och (2) varmförzinkning (HDG) för C4–C5-livslängd för C4–C5 (2} marin/5-årig livslängd). Anpassade beläggningssystem per projektspecifikation finns tillgängliga.


