


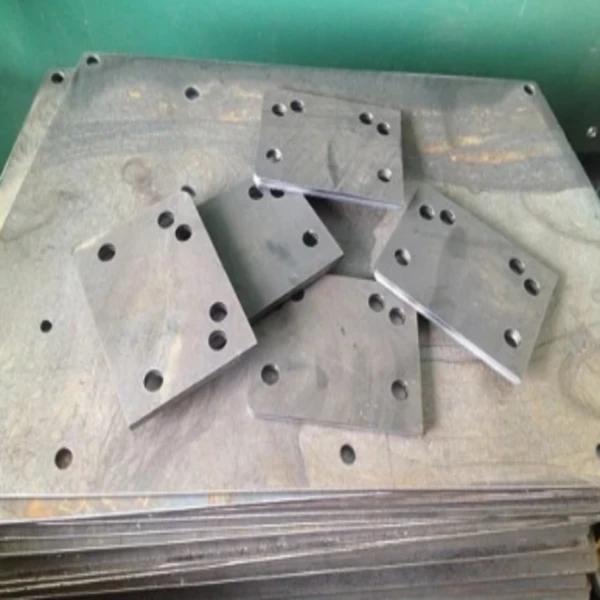
Våra anpassade strukturella skarvplåtar av stål är precisions-tillverkade anslutningskomponenter designade för att sammanfoga stålelement-balkar, pelare och fackverkskorder-vid skarvar i verkstaden eller på fältet, och överför axiell kraft, skjuvning och böjmoment över fogen samtidigt som kontinuiteten i sektionen bibehålls. Varje skarvplatta är utformad för att överföra belastning över fogen och kan specificeras för bultade eller svetsade anslutningar enligt AISC 360, EN 1993 eller GB 50017, skräddarsydda för din anslutningsgeometri och projektstandard.
Plåttjockleken varierar vanligtvis från 6 mm till 80 mm beroende på anslutningsdesignbelastning; Vanliga konfigurationer inkluderar enkel-varv-, dubbel-varv- och kolv-skarvarrangemang med vanliga runda, slitsade eller överdimensionerade bulthål för ASTM F3125 Gr.A325/A490 eller 10.9S/8.8S höghållfasta-bultar. Anpassade plåtstorlekar vanligtvis upp till 12 000 × 3 000 mm, hålmönster, kantfasningsförberedelser och ytbehandlingar-inklusive varm-doppförzinkning, zink-aluminium-magnesiumbeläggning och epoxizink{{19}{}kan framställas{20} för dina ritningar.

Fördelar med anpassade skarvplattor
Exakt passform för icke-standardsektioner
Anpassade plattor är tillverkade för att matcha flänsbredden, bultmåttet och kantavståndet för den faktiska sektionen. För byggda-lådsektioner, avsmalnande balkar eller icke-standardprofiler undviker specialtillverkning de fältmodifieringar som lagerplåtar kan kräva.
Optimerat material och multi-standardefterlevnad
Plåtar som är designade för anslutningsdesignbelastningen undviker materialöverflöd vid val av närmaste lagerstorlek, vilket kan bidra till att minska ståltonnage och dödlast. Inom samma beställning kan plåtar specificeras enligt AISC 360, EN 1993 eller GB 50017 enligt vad som krävs av projektet.
Projekt-specifika hålmönster och ytskydd
Hålgeometri-inklusive vanliga runda, slitsade, överdimensionerade och förskjutna arrangemang-kan produceras för att passa anslutningsdesignen. Ytbehandlingar som varm-doppförzinkning, Zn-Al-Mg-beläggning, epoxizink-rik primer och svällande brandbeläggning kan specificeras enligt servicemiljön.
Fabriksprecision och spårbarhet
CNC-borrning stöder i allmänhet hålpositionsnoggrannhet inom cirka ±0,5 mm, vilket kan underlätta på{1}}insättning av bultar. Varje plåt är vanligtvis märkt med ett stycknummer, värmenummer och projektnummer och kan levereras med ett EN 10204 3.1/3.2 materialtestcertifikat för att stödja inspektion och acceptans.
Anslutningsmetoder för skarvplåtar av stål
Vid skarvning av konstruktionsstål används vanligtvis tre anslutningsmetoder, som var och en uppfyller olika projektkrav:

Bultad skarvning
Hög-hållfasta bultar används för att klämma fast skarvplattor på elementets flänsar eller liv, med belastningar överförda genom bultskjuvning och plåtlager.Detta är den vanligaste metoden för skarvning på-webbplatsen,kräver ingen-svetsning på plats och kan tas isär vid behov.
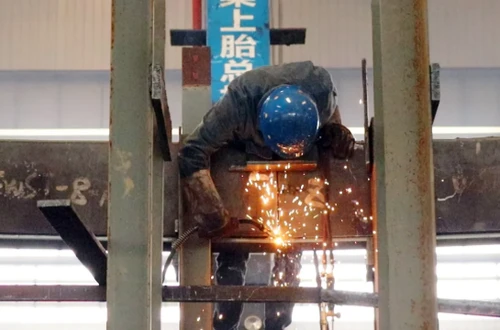
Svetsad skarvning
Skarvplåtar är anslutna till elementet med hjälp av svetsar med full-penetration eller partiell-penetrationsspår, med belastningar som kontinuerligt överförs genom svetsmetallen, vilket ger hållfasthet-ekvivalenta anslutningar.Används vanligtvis på platser som kräver maximal styvhet och permanenta anslutningar.
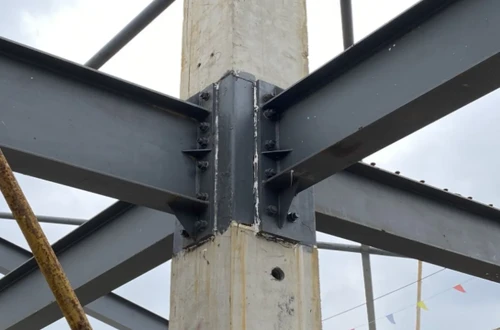
Hybridbultad-svetsad skarvning
Bultar och svetsning kombineras i samma skarv-den vanliga praxis är en bultad banförbindning med svetsade flänsanslutningar. Detta tillvägagångssätt balanserar installationsflexibilitet med anslutningsstyrka och är tanvänds vanligtvis under tung-belastning eller seismiska förhållanden.
Jämförelse av anslutningstyper
| Typ | Bäst för | Fördelar / 优势 | Begränsningar / 局限 |
|---|---|---|---|
| Bultad skarv | Fältmontering, avlägsna platser, framtida demontering | Snabb installation, avtagbar, ingen svetsning | Lägre utmattningsmotstånd, exakt hålborrning behövs |
| Svetsad skarv | Broar,-höghus, permanenta strukturer | Sömlös styrka, rent utseende | Duktiga svetsare krävs, väderkänsliga- |
| Bult-Svetshybrid | Kraftiga-anläggningar, blandad belastning | Kombinerar bultflexibilitet + svetshållfasthet | Komplex process, högre kostnad |
Obs: Alla tre anslutningstyperna är tillgängliga som anpassade alternativ till dina ritningar.
Anpassade tillverkningsspecifikationer för stålskarvplåtar
| Parameter | Anpassat intervall |
|---|---|
| Materialklass | ASTM A36, A572 Gr.50, Q355B, Q345B, S355J2, Corten A/B |
| Platttjocklek | 6–80 mm (multi-kombination tillgänglig) |
| Max tallrikstorlek | 12000 × 3000 mm |
| Håltyper | Standard rund, oversize, slitsad (lång rund), slits, anpassad-formad |
| Bultkvaliteter | ASTM F3125 Gr.A325/A490; 10,9S/8,8S hög-bultar |
| Anslutningstyper | Enkel-varv, dubbel-varv, stumskarv, bultad, svetsad, bult-svetshybrid |
| Skärmetod | CNC plasma, laser, flamskärning |
| Kantförberedelse | Fyrkantig kant, V-spår, X-spår, fas per ritning |
| Ytbehandling | Varm-doppförzinkning (ISO 1461), Zn-Al-Mg-beläggning, epoxizink-rik primer + topplack, svällande brandbeläggning, RAL-färg |
| Märkning | Styckmärke + värmenummer + projektnummer per AISC eller projektkrav |
Vår skräddarsydda tillverkningsprocess
Varje anpassad skarvplatta följer i allmänhet en kontrollerad tillverkningssekvens för att stödja dimensionsnoggrannhet och strukturell integritet:
Ritningsintag & granskning- DWG/DXF-filer tas emot och granskas för tillverkningsbarhet; anslutningsoptimeringsförslag kan tillhandahållas innan du citerar.
CNC-kapsling och programmering- Delar är kapslade för materialeffektivitet; hålkoordinater och skärbanor är programmerade för CNC-borrning och skärning med flera axlar.
Skärande- Plasma-, laser- eller flamskärning väljs baserat på plåttjocklek och toleranskrav; kantkvaliteten är avsedd att uppfylla kraven i EN 1090 utförandeklass.
Borrning- CNC-borrning med flera-axlar stöder i allmänhet hålpositionsnoggrannhet inom cirka ±0,5 mm; standard-, oversize-, slitsade och anpassade hålmönster kan produceras per ritning.
Svetsning (vid behov)- Spårförberedelse och svetsning enligt AWS D1.1 / EN 1090 / GB 50661; förvärmning och interpass-temperatur styrs efter materialkvalitet.
Uträtning & korrigering- Flamma eller mekanisk uträtning appliceras efter behov för att återställa planhet inom tolerans efter skärning och svetsning.
Ytbehandling- Galvanisering, beläggning eller målning appliceras enligt specifikation; kvarnskal avlägsnas vanligtvis genom kulblästring till Sa 2,5 före beläggning.
NDT-inspektion- Ultraljud (UT), magnetisk partikel (MT) eller penetranttestning (PT) utförs vid behov; tredje-inspektion (SGS/BV/TÜV) är tillgänglig på begäran.
Märkning & Förpackning- Stycknummer, värmenummer och projektnummer tillämpas; ISPM-15 undantagna förpackningar med lådor av stålram används vanligtvis för export.

Användning av skräddarsydda stålskarvplåtar
Strålskarvar:Änd-till-anslutning av primära och sekundära balkar i industriverkstäder och lager, som bär skjuvning och moment över fogen.
Kolumnskarvar:Fler-stålramar där övre pelare är sammanfogade med nedre pelare på golvnivå, vilket överför axiell kompression och böjmoment.
Truss Chord Splices:Takstolar med långa-spännvidder och brostolpar där kordadelarna måste förlängas längre än enstaka-leveranslängder.
Brobalkarfältskarvar:Fältanslutningar mellan butiks-tillverkade balksegment, vanligtvis med hög-hållfast skruvförband för transport och flexibilitet vid montering.
Rackanslutningsnoder:Förvaringssystem i logistiklager, där skarvplåtar förbinder stolpar och stag vid bultade noder.
Kust- och marina strukturer:Bryggor, offshore-plattformar och hamnanläggningar som kräver varmförzinkade eller Corten-skarvplattor för atmosfärisk korrosionsbeständighet.


Varför välja oss?
In-Förmåga att tillverka hus
Skräddarsydda plattor producerade vid en direkt tillverkningsanläggning med CNC-skärning, borrning, svetsning och ytbehandlingskoordinering. Produktion utförs i allmänhet efter kundritningar utan mellanhändertagande.
Fler-standardefterlevnad
Tillverkning enligt AISC 360, EN 1090 / EN 1993 eller GB 50017 som tillämpligt. Svetsprocedurer kvalificerade enligt AWS D1.1 och GB 50661. ISO 9001 certifierad; CE-märkning och AISC Certified Fabricator-status tillgängliga vid behov.
Materialcertifiering och spårbarhet
N 10204 3.1/3.2 MTC tillhandahålls vanligtvis, som dokumenterar kemisk sammansättning och mekaniska egenskaper. Varje platta är generellt märkt med stycknummer, värmenummer och projektnummer för spårbarhet.
Före-inspektion av leverans
UT, MT eller PT kan utföras före leverans enligt vad som anges. Tredje-inspektion av SGS, BV eller TÜV tillgänglig på-webbplatsen före laddning, beroende på köparens överenskommelse.
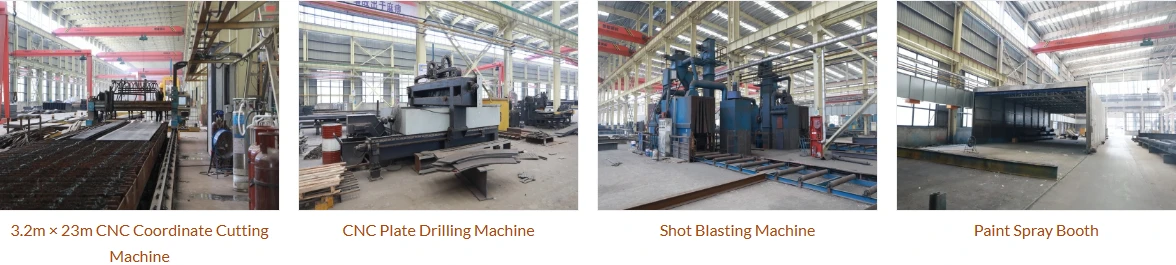
Packning och leverans av anpassade stålskarvplåtar
| Punkt | Detaljer |
|---|---|
| Förpackning | Lådor av stålram med ISPM-15 undantaget virke; separationsskikt mellan plattorna för att förhindra skador på beläggningen |
| Korrosionsskydd | VCI anti-korrosionspapper för galvaniserade ytor på långa-transporter |
| Containerladdning | Lastplan tillhandahålls för att minimera växling; 20'/40' GP och OT-behållare finns tillgängliga |
| Fraktdokument | Kommersiell faktura, packlista, B/L, C/O (formulär A/E/FTA som tillämpligt), MTC, inspektionsrapport |
| Handelsvillkor | FOB, CIF, EXW, DDP tillgängliga per köparens preferens |
| Ledtid | Provtagning i allmänhet 3–7 dagar beroende på plattans komplexitet och hålmönster; produktion vanligtvis 15–45 dagar beroende på plåttjocklek, kvantitet, ytbehandling och galvaniseringsschema. Slutlig ledtid bekräftad vid ritningsgranskning. |
Vanliga frågor:
Kan du tillverka efter våra lokala standarder?
Ja. Vi tillverkar enligt AISC 360 (USA), EN 1993 / EN 1090 (EU) och GB 50017 (Kina) som standard och kan anpassa oss till projektspecifika-specifikationer.
Tillhandahåller ni galvanisering och beläggning?
Ja. Varm-doppförzinkning enligt ISO 1461, Zn-Al-Mg-beläggning, epoxigrundfärg och RAL-färgtäckfärg finns tillgängliga.
Hur skickar jag ritningar?
E-posta DWG/DXF/PDF eller ladda upp via förfrågningsformuläret. Ritningar granskas i allmänhet inom 24 timmar.
Kan man tillverka skarvplåtar för böjda eller koniska element?
Plattor för avsmalnande balkar och icke-prismatiska element kan i allmänhet tillverkas, med förbehåll för ritningsgranskning. Böjda-skarvplattor kan kräva speciell skärning och formning-möjligheten bedöms från fall till fall.
Kan skarvplåtar tillverkas för seismiska anslutningar med speciella detaljer?
Seismiska skarvplattor med speciella detaljer såsom slitsade hål för oelastisk deformation, överdimensionerade hål eller svetsade flänsskarvar kan i allmänhet tillverkas enligt AISC 341 eller projektseismiska bestämmelser, med förbehåll för ritningsgranskning.


